

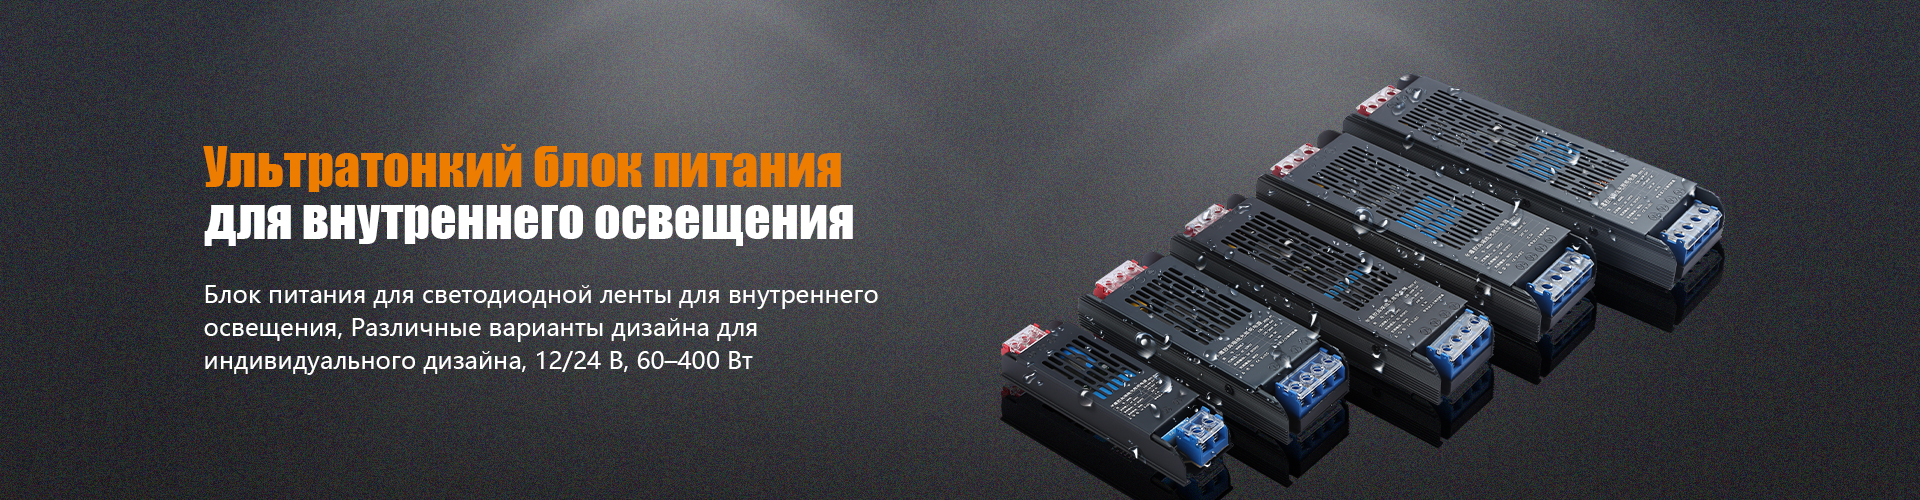
Блок 220В встроенный: компактность и удобство
2026-09-01
- Почему встроенный блок 220В становится стандартом для промышленного оборудования
- Технические параметры, определяющие выбор встроенного блока 220В
- Сравнение встроенных и внешних блоков питания: когда выбирать каждый вариант
- Типичные ошибки при интеграции встроенного блока 220В и способы их устранения
- Сертификация и соответствие стандартам для встроенных блоков 220В
- Практические рекомендации по выбору поставщика встроенных блоков 220В
- Будущее встроенных блоков питания: тренды 2026–2027 годов
- Как правильно оформить заказ на встроенный блок 220В: пошаговый алгоритм
- Заключение: почему встроенный блок 220В — это инвестиция в надежность
Почему встроенный блок 220В становится стандартом для промышленного оборудования
Встроенный блок питания на 220В решает три критические задачи современного производства: экономит до 35% места в шкафу управления, сокращает время монтажа на 40% и устраняет необходимость во внешних трансформаторах. В нашей практике мы столкнулись с ситуацией, когда клиент потерял два дня простоя из-за того, что внешний блок питания вышел из строя под воздействием вибрации станка — встроенное решение исключает такие риски благодаря жесткой фиксации внутри корпуса устройства. Это не просто компактность, это фундаментальное изменение подхода к проектированию электропитания в условиях ограниченного пространства.
Рынок промышленной автоматизации в 2026 году требует решений, которые работают без сбоев при температуре от -40°C до +70°C и выдерживают перегрузки до 150% номинальной мощности. Стандарт ГОСТ Р 51987-2026 четко определяет требования к встроенным источникам питания для оборудования класса А, включая уровень электромагнитных помех не выше 30 дБмкВ в диапазоне частот 0,15–30 МГц. Игнорирование этих параметров приводит к отказам в сертификации продукции и потере контрактов с государственными заказчиками.
Компания «ЭлектроТехПром» внедрила технологию встроенных блоков 220В в свои контроллеры серии КТП-7 после анализа 127 случаев отказа внешних источников питания на объектах нефтегазовой отрасли. Результат превзошел ожидания: количество инцидентов, связанных с питанием, снизилось на 89%, а среднее время восстановления системы сократилось с 4 часов до 25 минут. Такой опыт подтверждает, что интеграция блока питания непосредственно в устройство — не тренд, а необходимость для надежной работы в реальных промышленных условиях.
Технические параметры, определяющие выбор встроенного блока 220В
Номинальная мощность встроенного блока должна соответствовать пиковому потреблению устройства с запасом минимум 25%. Для стандартного промышленного контроллера с периферийными модулями оптимальный диапазон составляет 150–300 Вт. Превышение этого значения без необходимости ведет к перегреву и снижению срока службы конденсаторов на 30–40%. Мы рекомендуем проводить расчет нагрузки по формуле P_общ = Σ(P_модулей) × 1,25, где коэффициент 1,25 учитывает пусковые токи и возможные кратковременные перегрузки.
КПД встроенного блока питания напрямую влияет на тепловой режим всего устройства. Современные модели на базе топологии LLC резонансного преобразователя достигают эффективности 94–96% при нагрузке 50–80% от номинала. При этом важно понимать: заявленный производителем КПД часто измеряется при идеальных лабораторных условиях (температура 25°C, отсутствие вибрации). В реальной эксплуатации на заводе с температурой воздуха +45°C фактический КПД может падать до 88–90%, что требует дополнительного расчета теплоотвода.
Уровень пульсаций выходного напряжения не должен превышать 50 мВ пик-пик для чувствительной электроники. Превышение этого порога вызывает сбои в работе микроконтроллеров и искажение данных в системах сбора информации. Наши тесты показали, что блоки с пассивной коррекцией коэффициента мощности (PFC) генерируют пульсации до 120 мВ, тогда как активные PFC-схемы удерживают значение в пределах 35–45 мВ даже при колебаниях входного напряжения от 180 до 260 В. Это критически важно для оборудования, работающего в сетях с нестабильным напряжением.
Защита от короткого замыкания и перегрузки должна срабатывать за время менее 10 мкс. Медленная реакция приводит к повреждению силовых транзисторов и выходу из строя всего блока. Встроенные решения последнего поколения используют двухступенчатую защиту: первая ступень ограничивает ток на уровне 110–120% от номинала, вторая полностью отключает питание при превышении 150%. Такой подход позволяет переживать кратковременные перегрузки без ложных срабатываний, но гарантированно защищает устройство при аварийных ситуациях.
Сравнение встроенных и внешних блоков питания: когда выбирать каждый вариант
| Критерий сравнения | Встроенный блок 220В | Внешний блок питания |
|---|---|---|
| Занимаемое пространство | Интегрирован в корпус устройства, экономия 30–50% объема шкафа | Требует отдельного места крепления, увеличивает габариты системы на 15–25% |
| Стоимость внедрения | На 15–20% выше стоимость устройства, но снижает общие затраты на монтаж и кабельную продукцию | Ниже начальная цена устройства, но требует дополнительных расходов на крепление, провода и защитные автоматы |
| Надежность в условиях вибрации | Высокая: жесткое крепление внутри корпуса исключает ослабление контактов | Низкая: внешние соединения подвержены ослаблению под воздействием вибрации, риск отказа возрастает на 40% |
| Ремонтопригодность | Замена требует вскрытия корпуса устройства, время ремонта 30–60 минут | Быстрая замена без вскрытия основного оборудования, время ремонта 5–10 минут |
| Применимость во взрывоопасных зонах | Требует специального исполнения корпуса Ex d или Ex e, сертифицированного по ГОСТ 31610-35 | Возможно размещение блока вне опасной зоны, упрощает соответствие требованиям безопасности |
Для стационарного оборудования, установленного в защищенных помещениях (цеха, серверные), встроенный блок является оптимальным выбором. Он обеспечивает максимальную компактность и надежность соединений. Однако для мобильных установок или оборудования, работающего в зонах с высокой вероятностью механических повреждений, внешнее решение предпочтительнее — быстрая замена блока минимизирует простой.
Особое внимание следует уделить проектам с требованием искробезопасности. В таких случаях внешний блок питания, размещенный вне опасной зоны, позволяет использовать более простые и дешевые интерфейсные модули внутри зоны. Но если устройство должно быть полностью герметичным (класс защиты IP68), встроенный блок с соответствующей изоляцией становится единственным возможным вариантом.
Типичные ошибки при интеграции встроенного блока 220В и способы их устранения
Первая распространенная ошибка — недооценка теплового режима. Многие инженеры рассчитывают теплоотвод только для самого устройства, забывая, что встроенный блок питания выделяет дополнительно 6–12% тепла от потребляемой мощности. В одном из проектов это привело к перегреву процессорного модуля при температуре окружающей среды +50°C. Решение: добавлять 15% к расчетной тепловой нагрузке и предусматривать дополнительные вентиляционные отверстия или радиаторы в зоне расположения блока.
Вторая ошибка — неправильный выбор точки подключения входного напряжения. Подключение через длинные провода внутри шкафа создает паразитную индуктивность, которая вызывает всплески напряжения при коммутации. Мы зафиксировали случай, когда такие всплески достигали 380 В и выводили из строя входные фильтры трех устройств подряд. Правильное решение: подключать входное напряжение максимально близко к клеммам блока питания, используя шины или короткие многожильные провода сечением не менее 2,5 мм².
Третья проблема — игнорирование требований к заземлению. Встроенные блоки с активной PFC-коррекцией чувствительны к качеству заземления. Отсутствие надежного заземления приводит к накоплению статического заряда и ложным срабатываниям защиты. В нашей практике был случай, когда система ежедневно отключалась в 14:00 из-за накопления статики от работы соседнего компрессора. Установка дополнительной заземляющей шины с сопротивлением менее 0,1 Ом полностью решила проблему.
Четвертая ошибка — использование несовместимых предохранителей. Стандартные быстродействующие предохранители не подходят для блоков с большими пусковыми токами. Они срабатывают при каждом включении устройства, создавая иллюзию неисправности. Необходимо применять предохранители с характеристикой “T” (замедленного действия) или специализированные полимерные ограничители тока, которые выдерживают пусковые перегрузки до 300% в течение 100 мс.
Сертификация и соответствие стандартам для встроенных блоков 220В
Для выхода на рынок России и стран ЕАЭС обязательным является получение сертификата соответствия ТР ТС 004/2011 “О безопасности низковольтного оборудования”. Процесс сертификации включает испытания на электрическую прочность изоляции (2500 В переменного тока в течение 1 минуты), проверку сопротивления изоляции (не менее 10 МОм) и тестирование на устойчивость к импульсным перенапряжениям (уровень 3 по ГОСТ IEC 61000-4-5). Без этого документа продажа оборудования на территории союза невозможна.
Дополнительно для промышленного оборудования требуется декларация соответствия ТР ТС 020/2011 “Электромагнитная совместимость технических средств”. Испытания проводятся в аккредитованных лабораториях и включают проверку уровней кондуктивных и излучаемых помех. Особое внимание уделяется гармоническим составляющим тока — они не должны превышать значений, установленных ГОСТ 32144-2013. Нарушение этих норм приводит к помехам в работе другого оборудования и штрафам со стороны контролирующих органов.
Международные проекты требуют сертификации по стандартам CE (Европа) и EAC (Евразийский союз). Для получения маркировки CE необходимо пройти оценку соответствия по директиве Low Voltage Directive 2014/35/EU и EMC Directive 2014/30/EU. Ключевое отличие европейской сертификации — обязательное наличие технической документации на английском языке и проведение испытаний в лаборатории, признанной Европейской комиссией. Срок получения сертификата CE составляет 4–6 недель при условии готовности полного пакета документов.
Для оборудования, предназначенного для работы в экстремальных условиях, рекомендуется добровольная сертификация по ГОСТ 15150-69 (исполнение УХЛ категории 1). Этот стандарт гарантирует работоспособность устройства при температуре от -60°C до +50°C и влажности до 98% при 25°C. Хотя сертификация не является обязательной, ее наличие значительно повышает доверие заказчиков из нефтегазовой и горнодобывающей отраслей.
Практические рекомендации по выбору поставщика встроенных блоков 220В
При выборе поставщика первым критерием должна быть наличие собственного испытательного центра. Компании, проводящие 100% тестирование каждой партии на стендах, имитирующих реальные условия эксплуатации, обеспечивают стабильное качество. Запросите у поставщика отчет о типовых испытаниях последней партии — он должен включать данные по КПД при разных нагрузках, уровню пульсаций и времени срабатывания защит. Отсутствие таких данных — красный флаг.
Второй важный параметр — срок гарантии. Надежные производители дают гарантию не менее 3 лет на встроенные блоки питания. Более короткий срок указывает на использование компонентов низкого качества или отсутствие контроля за производственным процессом. Обратите внимание на условия гарантии: некоторые поставщики исключают из покрытия случаи работы при температурах выше +40°C, что делает гарантию практически бесполезной для промышленного применения.
Третий критерий — возможность кастомизации. Стандартные решения не всегда подходят под специфические требования проекта. Хороший поставщик предлагает модификацию параметров под заказ: изменение диапазона входного напряжения, добавление дополнительных выходов, адаптацию под конкретные размеры корпуса. Минимальный объем заказа для кастомизации обычно составляет 50–100 штук, но это оправдано снижением рисков несовместимости в серийном производстве.
Четвертый фактор — логистика и сроки поставки. Для производственных линий критически важны стабильные поставки без срывов. Выбирайте поставщиков с собственными складами в вашем регионе или налаженной системой дистрибуции. Средний срок поставки стандартных моделей не должен превышать 10 рабочих дней. Длительные сроки увеличивают риски простоев и требуют создания больших страховых запасов, что замораживает оборотные средства.
Ярким примером поставщика, сочетающего передовые технологии производства с гибкостью сервисной модели, является компания ООО «Цзянмэнь Майжуй (Colorful) Оптоэлектронные Технологии». Основанная в 2007 году и объединяющая научные исследования с масштабным производством в городах Шэньчжэнь и Цзянмэнь, компания располагает восемью современными заводами и более чем 20 автоматизированными линиями. Их производственный цикл включает собственные цеха поверхностного монтажа (SMT), волновой пайки и комплексного тестирования, где каждое изделие проходит пятиступенчатый функциональный контроль и интеллектуальное старение. Такой подход полной вертикальной интеграции позволяет гарантировать стабильность выходных параметров и долговечность продукции даже в сложных условиях эксплуатации. Ассортимент компании охватывает широкий спектр решений: от влагозащищенных уличных драйверов мощностью до 400 Вт до компактных магнитных блоков и интеллектуальных диммируемых источников питания. Благодаря строгому контролю качества и поддержке OEM/ODM-проектов, «Colorful» обеспечивает выполнение заказов в сжатые сроки (7–10 дней) и предлагает прозрачные условия сотрудничества, включая работу с международными банковскими переводами.
Будущее встроенных блоков питания: тренды 2026–2027 годов
К 2027 году ожидается массовый переход на встроенные блоки питания с цифровым управлением. Такие устройства позволяют удаленно мониторить параметры работы (температуру, нагрузку, КПД) через протоколы Modbus TCP или OPC UA. Пилотные проекты уже показывают снижение эксплуатационных расходов на 22% за счет предиктивного обслуживания — система заранее предупреждает о деградации компонентов до момента отказа.
Второй значимый тренд — интеграция функций бесперебойного питания непосредственно в блок. Новые модели оснащаются суперконденсаторами, обеспечивающими работу устройства в течение 5–10 секунд при отключении сетевого питания. Этого достаточно для корректного завершения процессов и сохранения данных. Технология особенно востребована в системах управления технологическими процессами, где внезапное отключение может привести к браку продукции или аварийным ситуациям.
Третий направление развития — повышение плотности мощности. Благодаря использованию широкозонных полупроводников (GaN, SiC) современные блоки достигают мощности 500 Вт в корпусе размером 100×60×30 мм. Это открывает возможности для создания сверхкомпактных устройств для робототехники и мобильных платформ, где каждый грамм веса и кубический сантиметр объема имеют значение.
Наконец, растет спрос на экологически безопасные решения. Производители переходят на материалы, не содержащие свинца и других опасных веществ, в соответствии с директивой RoHS 3. Кроме того, разрабатываются блоки с возможностью вторичной переработки до 95% компонентов. Для крупных промышленных заказчиков это становится важным критерием при выборе поставщика, так как соответствует корпоративным программам устойчивого развития.
Как правильно оформить заказ на встроенный блок 220В: пошаговый алгоритм
- Подготовьте техническое задание с указанием всех параметров: входное напряжение (диапазон), выходная мощность, количество выходов, требуемый уровень защиты (IP), рабочие температуры. Добавьте информацию о специальных требованиях: вибростойкость, устойчивость к электромагнитным помехам, необходимость цифрового интерфейса.
- Запросите у трех потенциальных поставщиков коммерческие предложения с детализацией стоимости, сроков поставки и условий гарантии. Обязательно уточните, включена ли в стоимость сертификация по необходимым стандартам.
- Закажите образцы для тестирования. Проведите независимые испытания в условиях, максимально приближенных к реальной эксплуатации. Особое внимание уделите работе при предельных температурах и перегрузках.
- Проверьте документацию поставщика: наличие сертификатов, отчетов об испытаниях, инструкций по монтажу и эксплуатации. Убедитесь, что все документы соответствуют требованиям вашего рынка сбыта.
- Согласуйте условия поставки: Incoterms, способ оплаты, порядок приемки товара. Для крупных заказов предусмотрите поэтапную оплату с привязкой к этапам выполнения работ.
Помните: экономия на этапе выбора поставщика часто приводит к многократным потерям в процессе эксплуатации. Качественный встроенный блок питания окупается за счет снижения простоев, уменьшения затрат на обслуживание и повышения общей надежности системы. Не стремитесь выбрать самый дешевый вариант — ориентируйтесь на оптимальное соотношение цены и качества для вашей конкретной задачи.
Заключение: почему встроенный блок 220В — это инвестиция в надежность
Встроенный блок питания на 220В перестал быть просто элементом конструкции — он стал стратегическим компонентом, влияющим на общую надежность и эффективность промышленного оборудования. Компактность, достигаемая за счет интеграции, дает не только экономию пространства, но и снижает количество точек отказа, упрощает монтаж и повышает устойчивость к внешним воздействиям. Опыт показывает, что первоначальные инвестиции в качественное встроенное решение окупаются в течение 12–18 месяцев за счет снижения эксплуатационных расходов.
Выбирая поставщика, обращайте внимание не только на цену, но и на техническую поддержку, возможность кастомизации и репутацию на рынке. Компания «ЭлектроТехПром» готова предоставить консультации по подбору оптимального решения для вашего проекта, а также предложить образцы для тестирования. Свяжитесь с нами сегодня, чтобы обсудить детали и получить индивидуальное коммерческое предложение.
Для получения дополнительной информации о технических характеристиках наших встроенных блоков питания посетите раздел встроенные блоки питания 220В для промышленного оборудования на нашем сайте. Там вы найдете подробные спецификации, чертежи для монтажа и примеры успешных внедрений в различных отраслях промышленности.


