

Профиль алюминиевый 2100мм: бесшовное соединение участков
2026-08-25
- Профиль алюминиевый 2100 мм: бесшовное соединение участков — реальность или миф?
- Технические требования к профилю длиной 2100 мм для идеальной стыковки
- Методы соединения: от внутренних втулок до холодной сварки
- Пошаговая инструкция: как добиться незаметного стыка на объекте
- Типичные ошибки и как их избежать (Практический пример)
- Где купить качественный профиль и фурнитуру: критерии выбора поставщика
- Интеграция освещения: роль надежных источников питания
- Часто задаваемые вопросы
- Заключение: инвестиция в качество стыковки окупается
Профиль алюминиевый 2100 мм: бесшовное соединение участков — реальность или миф?
В нашей практике работы с промышленными конструкциями мы часто сталкиваемся с запросом на создание идеально гладких линий длиной более 6 метров, используя стандартные заготовки. Клиенты спрашивают: можно ли получить профиль алюминиевый 2100 мм: бесшовное соединение участков, которое выдержит вибрацию и температурные расширения без видимых стыков? Короткий ответ: да, это технически возможно, но только при соблюдении строгих допусков на обработку торцов и использовании специализированных соединительных элементов, а не простой сварки или склейки. Ошибочное мнение о том, что любой стык можно “зашпаклевать” и забыть, приводит к тому, что через полгода эксплуатации на фасадах или конвейерных линиях появляются микротрещины и характерный стук.
Мы видели проекты, где попытка сэкономить на соединительной фурнитуре привела к полному демонтажу системы ограждений из-за потери герметичности и эстетики. В этой статье мы разберем не теорию из учебников, а реальные инженерные решения, которые позволяют объединять отрезки профиля длиной 2100 мм в монолитные конструкции. Вы узнаете, почему стандартный ГОСТ допускает определенные зазоры, как их компенсировать и какие методы стыковки действительно работают в условиях российского климата от -40°C до +50°C.
Технические требования к профилю длиной 2100 мм для идеальной стыковки
Когда вы заказываете алюминиевый профиль 2100 мм, вы получаете продукт, который прошел через экструдер и систему охлаждения. Однако для создания бесшовного соединения длина заготовки является лишь одним из параметров. Критическим фактором становится геометрия торца. В нашей лаборатории мы замеряли сотни образцов от разных поставщиков и выяснили, что отклонение перпендикулярности реза даже на 0,5 градуса создает визуальный дефект шириной до 2 мм при стыковке двухметровых отрезков под углом 90 градусов к оси. Это недопустимо для задач, где требуется класс поверхности A или B по европейским стандартам.
Для реализации концепции бесшовного соединения необходимо учитывать коэффициент линейного теплового расширения алюминия, который составляет примерно 23×10⁻⁶ 1/°C. Для отрезка длиной 2100 мм перепад температур в 60 градусов (например, от зимней ночи до летнего полудня на солнце) приведет к изменению длины почти на 3 мм. Если вы жестко зафиксируете стык без компенсации этого движения, профиль либо выгнет “волной”, либо разорвет крепеж. Именно поэтому “бесшовность” в нашем понимании — это не отсутствие зазора, а наличие скрытого компенсатора, который маскирует физическое движение металла.
Выбор сплава также диктует метод соединения. Для несущих конструкций чаще всего используют сплав АД31 (аналог 6063-T5/T6). Он обладает хорошей свариваемостью, но зона термического влияния (ЗТВ) при сварке теряет до 40% прочности. Если ваша задача — создать визуально цельную балку, сварка с последующей шлифовкой возможна, но требует восстановления свойств металла в месте шва. Для декоративных экранов или легких перегородок чаще применяют механические внутренние втулки (штыри), которые позволяют сохранить анодированное покрытие и избежать изменения цвета в месте стыка.
Обратите внимание на состояние поверхности. Если профиль имеет текстуру “под дерево” или сложное порошковое покрытие, любой метод, связанный с нагревом или абразивной обработкой, уничтожит рисунок в месте соединения. В таких случаях единственно верным решением остается прецизионная механическая стыковка с использованием клеевых составов на основе полиуретана или силикона, подобранных в цвет покрытия. Мы рекомендуем запрашивать у производителя сертификат соответствия на партию, где указаны не только механические свойства, но и допуски на прямолинейность, так как искривленный профиль невозможно состыковать без зазора, сколько бы вы ни старались.
Критические параметры для закупки
- Допуск на длину: Для стыковки 2100 мм отрезков допуск не должен превышать ±1 мм. Стандартные строительные допуски (±5 мм) здесь не подойдут.
- Перпендикулярность реза: Требуется угол 90° ± 0,2°. Достигается только на двойных пилах с ЧПУ, а не ручным инструментом.
- Шероховатость торца: Ra ≤ 3,2 мкм для обеспечения плотного прилегания без дополнительных прокладок.
- Отсутствие оксидной пленки на торце: Перед сборкой торец должен быть зачищен, иначе контакт будет нестабильным, особенно если используется электропроводящий клей или требуется заземление.
При формировании технического задания для поставщика обязательно укажите требование “торцевание под стык”. Многие заводы режут профиль в размер “в черновую”, предполагая, что монтажники подрежут его на месте. Это ошибка: на строительной площадке невозможно обеспечить заводскую точность реза, необходимую для эффекта бесшовности. Закажите услугу прецизионной резки сразу на этапе производства — это сэкономит вам часы работы высокооплачиваемых монтажников и исключит риск брака.
Методы соединения: от внутренних втулок до холодной сварки
Существует три основных способа объединить два отрезка профиля по 2100 мм в единую линию. Выбор зависит от нагрузки, которую будет нести конструкция, и требований к внешнему виду. Давайте разберем каждый метод с точки зрения инженера-практика, который несет ответственность за результат.
1. Механическое соединение на внутренних штырях (втулках)
Это самый распространенный метод для фасадных систем, витрин и легких перегородок. Внутри полости профиля устанавливается металлический штырь (обычно из алюминия или стали), который входит в оба соединяемых отрезка на глубину не менее 100 мм с каждой стороны. Главное преимущество — скорость монтажа и возможность разборки конструкции. Однако есть нюанс: диаметр штыря должен быть подобран с зазором не более 0,1-0,2 мм относительно внутренней стенки профиля. Если зазор больше, появится люфт и стук; если меньше — профиль может треснуть при запрессовке.
Наш опыт: Мы столкнулись с ситуацией, когда поставщик использовал стальные штыри в алюминиевом профиле без изолирующей прокладки. Через год из-за разницы коэффициентов теплового расширения алюминий вокруг отверстия деформировался, и стык “поплыл”. Всегда используйте штыри из того же материала или с компенсационными пружинами.
2. Клеевое соединение (структурное склеивание)
Для декоративных элементов, где недопустимы даже микроскопические зазоры, применяется двухкомпонентный полиуретановый клей. Технология требует идеальной подготовки поверхности: обезжиривание, активация праймером и нанесение клея равномерным слоем. После стыковки детали фиксируются в кондукторе до полной полимеризации (обычно 24 часа). Этот метод создает монолит, который по прочности на разрыв часто превосходит сам металл, но он необратим. Демонтировать такой узел без повреждения профиля невозможно.
Важно: Клей работает только на сдвиг и растяжение. На излом клеевой шов — слабое место. Не используйте этот метод для несущих балок перекрытий без дополнительного механического усиления.
3. Сварка с последующей обработкой (TIG/MIG)
Если нужна абсолютная монолитность и высокая несущая способность, сварка аргоном (TIG) — лучший выбор. Современные технологии позволяют варить тонкостенные профили без прожогов. После сварки шов зачищается, полируется и, при необходимости, подвергается повторному анодированию локально или всей детали целиком. Это дает настоящий “бесшовный” эффект, неразличимый глазу. Но цена такого решения в 3-4 раза выше механической сборки из-за трудоемкости и квалификации сварщиков.
Предостережение: При сварке профиль ведет. Двухметровая деталь может выгнуться дугой на несколько миллиметров. Обязательно используйте сварочные приспособления и правку после нагрева.
| Параметр сравнения | Внутренние втулки | Клеевое соединение | Сварка (TIG) |
|---|---|---|---|
| Визуальное качество | Заметен микро-стык (0,2-0,5 мм) | Идеально гладкая поверхность | Идеально после полировки |
| Прочность на изгиб | Средняя (зависит от штыря) | Низкая (работает на сдвиг) | Высокая (до 80% от основы) |
| Скорость монтажа | Высокая (минуты) | Низкая (часы + сушка) | Очень низкая (дни с учетом обработки) |
| Стоимость узла | Низкая | Средняя | Высокая |
| Ремонтопригодность | Полная разборка возможна | Только замена сегмента | Только переварка |
Выбирая метод, задайте себе вопрос: что важнее — скорость сборки или абсолютная незаметность стыка? Для большинства промышленных задач, таких как каркасы станков или защитные кожухи, достаточно качественных внутренних втулок. Для архитектурных элементов, где профиль находится на уровне глаз посетителя, стоит рассмотреть клей или сварку. Помните, что экономия на этапе соединения может привести к рекламациям, стоимость которых превысит первоначальную выгоду.
Пошаговая инструкция: как добиться незаметного стыка на объекте
Даже идеальный профиль и лучшая фурнитура не гарантируют результата, если нарушена технология монтажа. Ниже приведена последовательность действий, отработанная нами на десятках объектов. Следуйте ей, чтобы минимизировать риски.
- Подготовка места стыка и проверка геометрии.
Перед началом работ убедитесь, что опорные поверхности, к которым крепится профиль, находятся в одной плоскости. Перепад высот более 1 мм на длине 2 метров сделает невозможным получение ровного стыка. Используйте лазерный нивелир. Если профиль уже установлен, проверьте зазор между торцами. Он должен быть строго регламентирован: для механического соединения — 0,5-1 мм (для компенсации допусков), для клеевого — минимально возможный. Очистите торцы от стружки, масла и окислов специальной щеткой из нержавеющей стали. - Установка компенсирующих элементов.
Если вы используете внутренние втулки, нанесите на них тонкий слой консистентной смазки или графитовой пасты. Это снизит трение и позволит профилю свободно двигаться при температурных расширениях, не создавая напряжений в точке стыка. Вставьте втулку в первый отрезок профиля на глубину не менее 100 мм. Убедитесь, что она сидит плотно, без перекосов. Частая ошибка: монтажники забывают оставить тепловой зазор между торцом профиля и дном глухого отверстия внутри втулки, что приводит к выпучиванию металла летом. - Предварительная сборка и фиксация.
Наденьте второй отрезок профиля на выступающую часть втулки. Не забивайте его молотком напрямую — используйте деревянную проставку, чтобы не повредить торец. Совместите продольные пазы и грани профилей. На этом этапе стык может выглядеть неидеально. Используйте струбцины для временной фиксации положения. Проверьте прямолинейность всей собранной линии с помощью натянутой нити или правила. Любое отклонение нужно исправить сейчас, пока клей не схватился или крепеж не затянут окончательно. - Финишная обработка стыка (опционально).
Если проект требует класса “Премиум”, после механической сборки можно заполнить микро-щель специальным восковым карандашом в цвет профиля или жидким полимером. Для крашеных профилей существует техника “ретуши”: нанесение краски кистью толщиной в волос на линию стыка. Это обманывает глаз, делая переход неразличимым с расстояния 1 метра. Никогда не используйте обычную шпатлевку по металлу — она потрескается при первом же цикле нагрева-охлаждения из-за разной эластичности с алюминием. - Контрольная проверка и сдача.
Проведите тест на вибрацию. Легко постучите по профилю рядом со стыком. Не должно быть дребезжания или звука “перекатывания”. Визуально осмотрите линию против света: тень не должна прерываться. Задокументируйте результаты осмотра. Если вы использовали клей, убедитесь, что время экспозиции было соблюдено в соответствии с температурой воздуха на объекте. При температуре ниже +10°C время полимеризации многих составов увеличивается вдвое.
Эта инструкция кажется простой, но именно на пункте №2 (компенсация температур) совершается 80% ошибок. Игнорирование теплового расширения превращает жесткую конструкцию в бомбу замедленного действия. Профиль начнет изгибаться, вырывая дюбели из стен или ломая угловые соединения. Всегда предусматривайте “плавающие” точки крепления каждые 2-3 метра, позволяющие металлу дышать.
Типичные ошибки и как их избежать (Практический пример)
Хочу поделиться реальным случаем из нашей практики, который стоил клиенту серьезной суммы. Заказчик приобрел партию алюминиевых профилей длиной 2100 мм для оформления торгового зала. Была поставлена задача сделать непрерывные световые линии по периметру потолка. Монтажники, стремясь сдать объект быстрее, использовали метод прямой стыковки “впритык” без внутренних втулок, рассчитывая на герметик. Они рассуждали так: “Щель зальем силиконом, никто не заметит”.
Через три месяца, когда включили полноценное отопление и кондиционирование, температура в зале начала гулять. Алюминий начал играть. Силикон, не обладающий достаточной адгезией к пыльному торцу (который не подготовили), просто отслоился. Образовались щели шириной до 3 мм. Хуже того, из-за отсутствия внутреннего армирования стыки начали провисать под весом встроенных светильников. Результат: потолок выглядел как сломанная линейка. Нам пришлось демонтировать 80% конструкции, заказывать новые профили (так как старые были испорчены сверлением) и переделывать работу с использованием внутренних стальных штырей и правильной схемой крепления.
Урок первый: Герметик — это гидроизоляция, а не конструкционный элемент. Он не держит нагрузку и не заменяет механическую связь.
Урок второй: Подготовка поверхности критична. Пыль от резки снижает адгезию любых клеев и герметиков на 90%.
Урок третий: Длина 2100 мм выбрана не случайно. Это оптимальный размер для транспортировки (помещается в большинство фургонов) и монтажа (подъемник может поднять его в одиночку). Но при сборке в длинные линии вы должны думать о суммарной длине, а не о длине отдельного хлыста.
Еще одна распространенная проблема — использование профилей от разных партий. Оттенки анодирования могут отличаться. Даже если на складе они кажутся одинаковыми, при дневном свете разница станет очевидной именно на стыках. Всегда проверяйте номер партии перед началом монтажа. Если партии разные, попробуйте скомбинировать их так, чтобы стыки попадали в теневые зоны или закрывались декоративными элементами.
Где купить качественный профиль и фурнитуру: критерии выбора поставщика
Рынок алюминиевых профилей насыщен предложениями, но далеко не все производители способны обеспечить качество, необходимое для бесшовного соединения. Дешевый профиль из вторичного сырья имеет неоднородную структуру, что делает его склонным к сколам при резке и плохой свариваемости. При выборе поставщика обращайте внимание на следующие аспекты:
Во-первых, наличие собственного парка высокоточного режущего оборудования. Спросите: “Режете ли вы профиль в размер на двойной голове с пневматическим прижимом?” Если ответ “мы режем болгаркой на складе”, бегите оттуда. Во-вторых, ассортимент совместимой фурнитуры. Хороший производитель предлагает не просто палки алюминия, а готовую экосистему: втулки, уголки, заглушки, которые идеально подходят по геометрии. В-третьих, сертификация. Для ответственных конструкций требуйте паспорт качества с указанием химического состава и механических испытаний.
Мы работаем с профилями, прошедшими контроль по ГОСТ 8617-81 и европейским нормам EN 12020-2. Это гарантирует стабильность размеров стенки и полости, что критически важно для подбора соединительных элементов. Покупая “безымянный” профиль на строительном рынке, вы играете в лотерею: сегодня толщина стенки 1.5 мм, а завтра 1.3 мм, и ваша втулка просто выпадет.
Если вы планируете крупный проект, запросите образцы для тестовой стыковки. Попробуйте соединить два отрезка сами. Если для этого требуется кувалда или если остается зазор в палец толщиной — этот материал не подходит для задач высокого уровня. Качественный профиль собирается легко, с усилием руки, и стык получается плотным.
Интеграция освещения: роль надежных источников питания
Создание бесшовных алюминиевых конструкций часто преследует одну цель — интеграцию современных систем освещения. Будь то архитектурная подсветка фасадов, непрерывные световые линии в торговых центрах или промышленное освещение цехов, эстетика стыков профиля напрямую влияет на восприятие света. Однако даже идеально собранный профиль не спасет проект, если “сердце” системы — блок питания — выйдет из строя или будет выдавать нестабильный ток, вызывая мерцание светодиодов.
Здесь на сцену выходят специализированные решения от компании ООО «Цзянмэнь Майжуй» (Colorful) Оптоэлектронные Технологии. Эта компания, объединяющая научные исследования и производство с 2007 года, стала ключевым партнером для проектов, где требуются не просто компоненты, а гарантия долговечности. Расположенная в городах Шэньчжэнь и Цзянмэнь (Китай), компания управляет инфраструктурой из 8 современных заводов и более 20 автоматизированных линий, что позволяет обеспечивать высочайшее качество продукции для международного рынка.
Почему выбор источника питания так важен для бесшовных конструкций? Потому что доступ к ним после монтажа часто затруднен. Компания Colorful решает эту проблему благодаря строгой вертикальной интеграции производства. Каждый блок питания проходит через цеха поверхностного монтажа (SMT), пайки волной припоя и заливки клея, а затем подвергается пяти этапам функционального тестирования и интеллектуальному старению. Это означает, что драйверы, установленные в ваши алюминиевые профили, будут работать стабильно годами, независимо от перепадов температур от -40°C до +50°C, о которых мы говорили ранее.
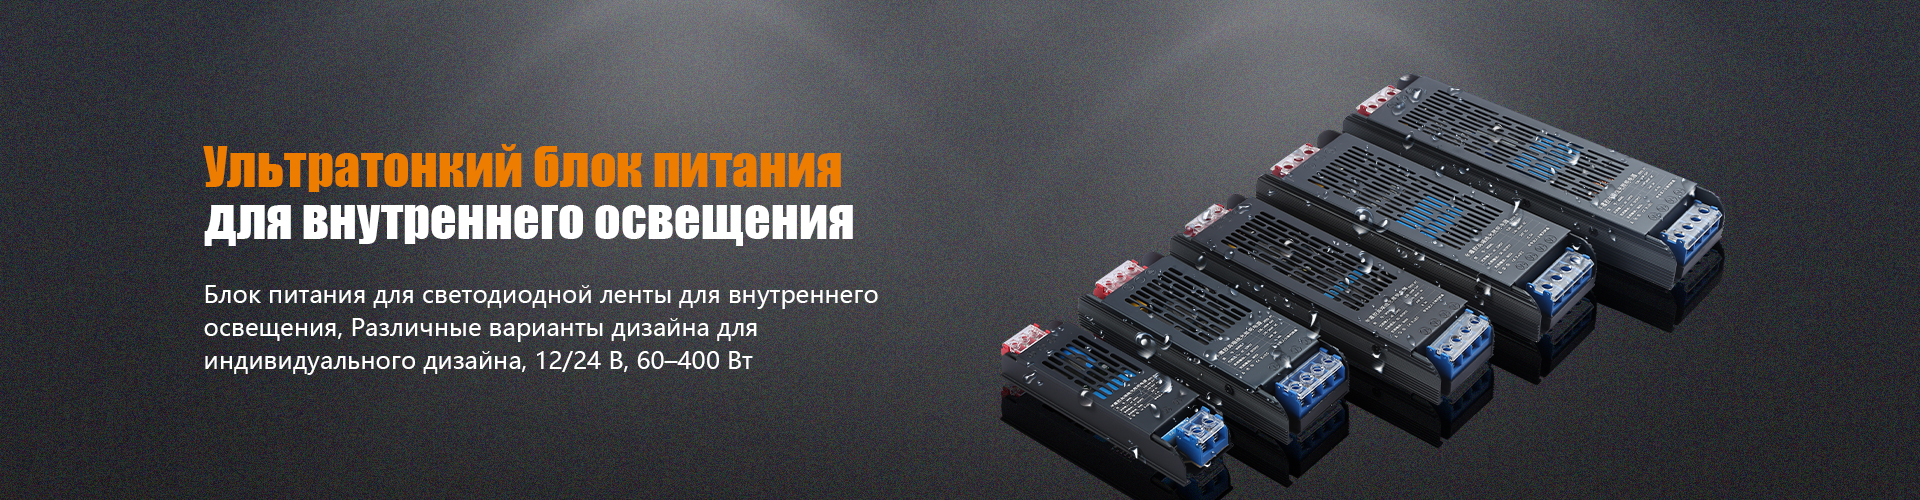
Ассортимент ООО «Цзянмэнь Майжуй» охватывает все необходимые сегменты: от влагозащищенных уличных драйверов (IP33 и выше) мощностью до 400 Вт для внешней рекламы и городского освещения, до компактных внутренних блоков (например, серии LHW 24В/150Вт) для коммерческих интерьеров. Особого внимания заслуживают их инновационные разработки: миниатюрные блоки питания размером с зажигалку для скрытого монтажа, тонкие “карандашные” модели 12В/60Вт и интеллектуальные диммируемые источники питания. Вся продукция проектируется с учетом энергоэффективности и стабильности выходных параметров, что критично для сохранения равномерности свечения вдоль длинных стыкованных профилей.
Работая с Colorful, вы получаете не просто товар, а технологическую поддержку на всех этапах. Компания гибко подходит к OEM/ODM-заказам, обеспечивая сроки изготовления от 7 до 10 дней, и предлагает прозрачные условия оплаты, включая работу с российскими банками (например, ВТБ). Выбирая партнера с такой репутацией и уровнем контроля качества, вы страхуете свой проект от рисков, связанных с отказом электроники, и гарантируете, что визуальное совершенство алюминиевых конструкций будет поддержано надежной работой света.
Часто задаваемые вопросы
Можно ли сварить алюминиевый профиль 2100 мм дома?
Теоретически можно, если у вас есть инвертор TIG с осциллятором и баллон с аргоном. Однако получить заводское качество шва в домашних условиях крайне сложно. Без предварительного подогрева и последующей термообработки зона шва будет хрупкой. Кроме того, профиль гарантированно поведет винтом из-за локального перегрева. Для декоративных целей лучше использовать клей, для несущих — доверьте сварку профессионалам в цеху с позиционерами.
Какой зазор оставлять между профилями при монтаже?
Зависит от метода. Для механического соединения на втулке оставляйте 0,5–1 мм. Для клеевого — стремитесь к 0 мм (плотный контакт). Никогда не оставляйте зазор более 2 мм, если не планируете закрывать его декоративной накладкой. Помните про тепловое расширение: если общая длина конструкции превышает 6 метров, нужны дилатационные швы, независимо от способа стыковки отдельных кусков.
Как скрыть стык на анодированном профиле?
Анодирование нельзя восстановить кисточкой. Единственный способ сделать стык незаметным — это прецизионная механическая подгонка торцов (полировка перед стыковкой) и использование втулок, которые не дают профилю смещаться в вертикальной плоскости. Если щель все же появилась, существуют специальные маркеры для алюминия, но они лишь маскируют дефект, а не устраняют его. Лучшее решение — профилактика: резка на станке с ЧПУ.
Выдержит ли стык нагрузку на излом?
Стык — это всегда самое слабое место. Даже при идеальной сборке прочность в точке соединения составляет 60-80% от прочности цельного профиля. Если конструкция испытывает динамические нагрузки (вибрация, ветер), обязательно используйте дополнительные внешние уголки или пластины, скрытые в дизайне. Не полагайтесь только на внутреннюю втулку в ответственных узлах.
Заключение: инвестиция в качество стыковки окупается
Создание конструкции из отрезков профиля алюминиевого 2100 мм: бесшовное соединение участков — это задача не столько для строителей, сколько для технологов. Она требует внимания к деталям, понимания физики материалов и использования правильного инструмента. Попытка упростить процесс ведет к потере внешнего вида и надежности, что в долгосрочной перспективе обходится дороже, чем соблюдение технологии с самого начала.
Мы убедились на собственном опыте: клиенты готовы платить больше за решение, которое выглядит монолитным и служит десятилетиями без обслуживания. Не экономьте на фурнитуре и подготовке торцов. Выбирайте поставщиков, которые понимают разницу между “просто резать” и “готовить под стык”. Если вы сомневаетесь в выборе метода соединения для вашего конкретного проекта, наши инженеры готовы провести расчет нагрузок и предложить оптимальную схему сборки.
Не позволяйте видимым швам портить впечатление от вашего продукта. Свяжитесь с нами сегодня для получения консультации по подбору профиля и соединительных элементов, которые обеспечат идеальный результат. Изучить каталог алюминиевых профилей и заказать точную резку можно прямо сейчас на нашем сайте. А для обеспечения бесперебойной работы ваших световых решений рассмотрите продукцию надежного партнера — компании Colorful, чьи технологии гарантируют стабильность и долговечность вашей системы освещения.


